
Se algunha vez pasaches por un taller mecánico, probablemente escoitaches a alguén dicir:"Primeiro moerémolo e despois enviarémolo a moer."Parece un proceso rutineiro, pero suscita unha pregunta interesante.
Se ambosfresado e rectificado superficialeliminar material, por que precisan os fabricantes dúas máquinas completamente diferentes? Non sería suficiente con unha?
A resposta reside no obxectivo real de cada proceso.
Aínda que a rectificación superficial e o fresado adoitan traballar no mesmo compoñente, están lonxe de ser intercambiables. Unha está deseñada para a eficiencia e a conformación. A outra está deseñada para a precisión e a perfección. Comprender a diferenza non só axuda aos enxeñeiros a escoller a máquina axeitada, senón que tamén pode mellorar a eficiencia da produción, reducir os custos e evitar problemas de mecanizado innecesarios.
Vexámolo máis de cerca.
O fresado constrúe a peza
Imaxina comezar con nada máis que un bloque sólido de aceiro.
O teu primeiro obxectivo non é conseguir un acabado de espello ou unha precisión a nivel de micras. Simplemente necesitas transformar esa materia prima en algo que se asemelle á peza final. Aí é onde entra en xogo o fresado.
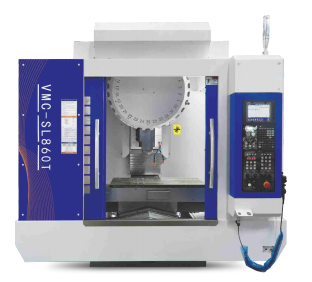
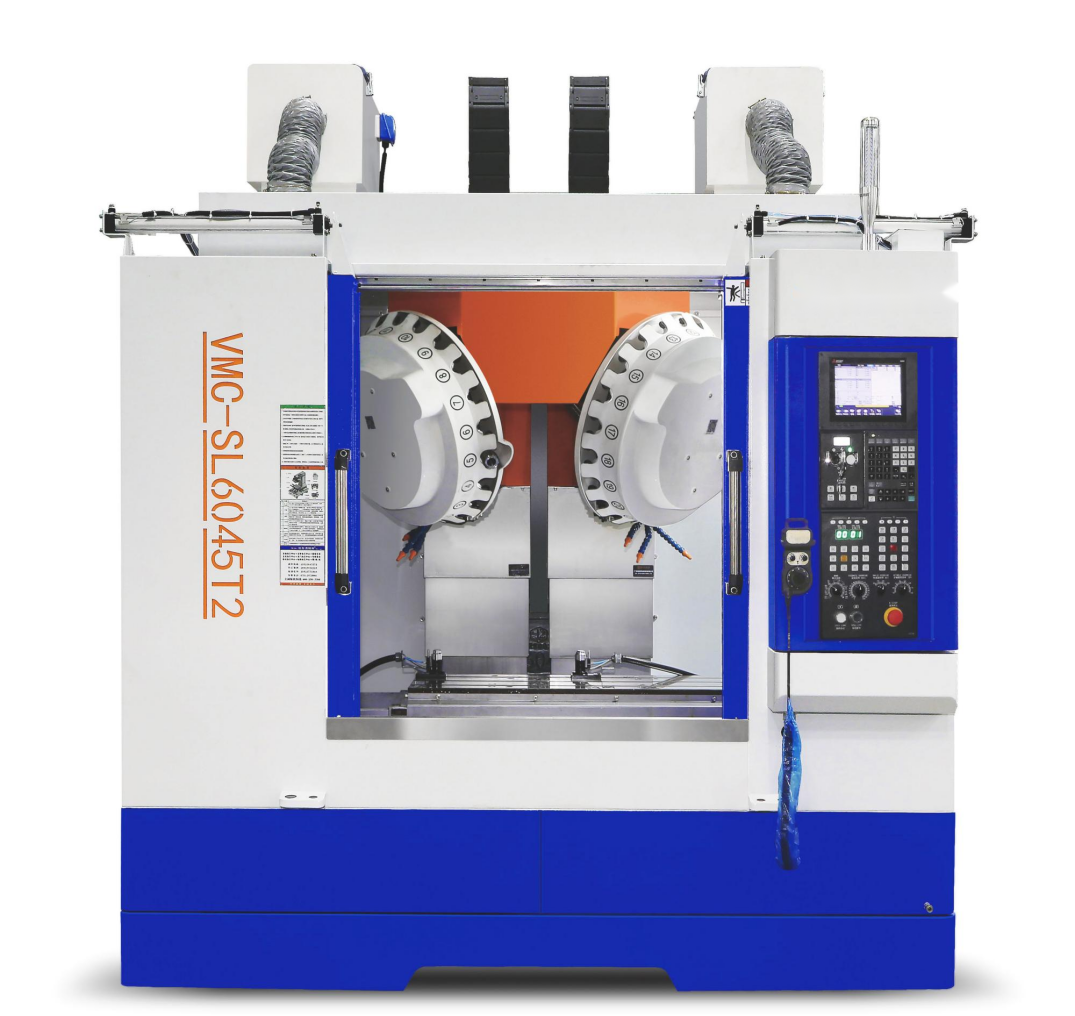
Unha fresadora CNC elimina material rapidamente mediante ferramentas de corte rotatorias. Corta petos, perfora orificios, mecaniza ranuras, crea contornos e produce formas tridimensionais complexas cunha eficiencia notable. Os centros de mecanizado modernos poden completar operacións en minutos que terían levado horas en equipos convencionais.
Se a produtividade fose o único que importase, a moenda probablemente gañaría sempre.
Pero a fabricación raramente é tan sinxela.
Despois de rematar o proceso de fresado, observa con máis atención a superficie. Normalmente notarás marcas tenues do cortador. É posible que as dimensións xa estean dentro da tolerancia, pero a superficie non é perfectamente plana e aínda quedan pequenas imperfeccións.
Para moitos compoñentes, iso é perfectamente aceptable.
Para outros, é só o comezo.
A moenda remata o traballo
A rectificación superficial existe porque a "case perfección" non sempre é suficiente.
Pense nas guías de máquinas-ferramenta, as bases de moldes, os accesorios de precisión ou as placas de desgaste endurecidas. Estas pezas non só precisan ter bo aspecto, senón que tamén precisan funcionar cunha precisión excepcional durante anos.
Aquí é onde unha rectificadora plana gaña o seu lugar no taller.
En lugar de cortar con ferramentas afiadas, a rebarbadora elimina cantidades microscópicas de material empregando miles de grans abrasivos. Cada pasada elimina só unha pequena capa, pero xuntas esas pasadas crean algo para o que o fresado simplemente non está deseñado: unha planitude excepcional, dimensións consistentes e unha superficie excepcionalmente lisa.
Pode parecer un proceso máis lento, pero ese é precisamente o punto.
Ás veces, eliminar menos material produce resultados moito mellores.
Unha boa máquina de rectificar non intenta remodelar a peza. Está a refinala ata que cada superficie crítica cumpra as especificacións requiridas.
É por iso que os maquinistas experimentados raramente ven o fresado e o rectificado como competidores. Un prepara a peza. O outro perfeccióna.
Entón, cal é máis preciso?
Se falamos unicamente de precisión dimensional e acabado superficial, o rectificado superficial ten a vantaxe.
Unha rectificadora de precisión pode acadar habitualmente tolerancias medidas en só unhas poucas micras, ao tempo que produce superficies que son case imposibles de replicar só co fresado convencional.
Iso non significa que o fresado careza de precisión. Os centros de mecanizado CNC modernos son incriblemente precisos e seguen mellorando cada ano. Para a maioría das características estruturais, buratos, petos e perfís, o fresado ofrece excelentes resultados.
A diferenza é que o fresado céntrase na creación de xeometría.
A rectificación céntrase no refinamento da xeometría.
Un exemplo sinxelo é a fabricación de moldes.
Despois do fresado en bruto e acabado, a base do molde xa parece completa. Con todo, moitos fabricantes aínda a envían á rectificadora antes da montaxe. Por que? Porque mesmo as marcas microscópicas do cortador poden influír na precisión da montaxe, na resistencia ao desgaste e na calidade xeral do molde acabado.
Na fabricación de precisión, os detalles importan.
A velocidade non o é todo
Aquí tes unha forma divertida de pensalo.
Supoñamos que precisa retirar vinte milímetros de aceiro dunha peza de traballo grande.
Escollerías unha rebarbadora de superficies?
Probablemente non.
A máquina de amolar aínda estaría funcionando moito despois de que todos os demais marcharan para a casa.
Un centro de mecanizado, pola contra, eliminaría ese material de forma rápida e eficiente, o que permitiría que a produción pasase á seguinte fase.
Agora imaxina a situación oposta.
A peza xa está mecanizada, pero o debuxo especifica unha excelente planitude e un acabado superficial fino.
Eliminar outros vinte milímetros xa non é o desafío.
Eliminar os últimos micróns é...
É entón cando a máquina de amolar se converte na heroína do taller.
Diferentes traballos requiren diferentes fortalezas e os fabricantes de éxito saben cando pasar da velocidade á precisión.
Traballan mellor xuntos
Un dos maiores conceptos erróneos é que os fabricantes teñen que escoller entre moer e esmerilar.
En realidade, a maioría dos talleres profesionais empregan ambos.
Un proceso de produción típico comeza co fresado, onde se lle dá a forma desexada á materia prima. Unha vez completada a xeometría, a peza pode someterse a un tratamento térmico antes de pasar ao departamento de rectificado para o seu acabado final.
É un fluxo de traballo no que se confia desde hai décadas porque combina os puntos fortes de ambas as tecnoloxías.
O fresado ofrece eficiencia.
A moenda ofrece calidade.
Xuntos producen compoñentes que cumpren cos estándares esixentes en industrias como a aeroespacial, a automotriz, a fabricación de moldes, os equipos médicos, a maquinaria pesada e a enxeñaría de precisión.
Intentar substituír un proceso por outro a miúdo crea máis problemas dos que resolve.
Reflexións finais
Ás veces a xente pregúntase se o moído superficial é mellor que o fresado.
Iso é un pouco como preguntar se unha chave dinamométrica é mellor que unha chave de tubo.
Están construídos para diferentes traballos.
Se o seu obxectivo é eliminar material rapidamente, mecanizar formas complexas e maximizar a eficiencia da produción, unha fresadora CNC é a opción obvia.
Se a súa prioridade é unha planitude excepcional, tolerancias axustadas e un acabado superficial superior, unha rectificadora superficial de precisión é difícil de superar.
Os fabricantes máis exitosos non escollen entre os dous.
Entenden onde encaixa cada proceso na liña de produción e deixan que cada máquina faga o que mellor sabe facer.
At Maquinaria CNC Bica, levamos anos axudando aos fabricantes a atopar a solución axeitada para as súas necesidades de mecanizado. DesdeRectificadoras de superficie CNCe retificadoras cilíndricas ata centros de mecanizado verticais, tornos CNC e máquinas de electroerosión, o noso obxectivo non é simplemente vender equipos, senón axudar aos clientes a construír procesos de produción máis eficientes e fiables.
Porque na fabricación, os mellores resultados raramente veñen do uso dunha máquina perfecta.
Vén de usar a máquina axeitada no momento axeitado.
Data de publicación: 05-08-2026

