
1. Puntos problemáticos da industria: por que as amoladoras de manivela tradicionais restrinxen a produción da fábrica
A demanda global de pezas de eixes excéntricos de alta precisión segue a aumentar, especialmente compresores de climatización, árbores de levas para vehículos de novas enerxías e árbores redutoras de robots. A maioría dos fabricantes enfróntanse a 4 obstáculos principais na produción con máquinas rectificadoras antigas:
- Deriva de precisión despois dun funcionamento prolongado:As guías lineais ordinarias desgástanse rapidamente despois de 3-6 meses de traballo continuo. A deformación térmica causada pola alta temperatura de rectificado fai que a tolerancia de redondeza saia das especificacións, polo que se require unha compensación manual frecuente cada 2 horas.
- A fixación múltiple provoca unha alta taxa de rexeitamento:As retificadoras tradicionais só retifican un diámetro exterior excéntrico por configuración. O desmontaxe e a fixación repetidos provocan un erro de posicionamento acumulado, a taxa de refugallo mantense no 8%-12%.
- Baixa eficiencia de produción, produción limitada:Os procedementos separados de rectificado en bruto e rectificado de acabado prolongan o tempo de ciclo dunha soa peza, incapaces de soportar pedidos de grandes lotes de marcas de automóbiles e refrixeración.
- Risco oculto de colisión e alto custo de mantemento:Sen a detección de entreferros en tempo real, adoitan producirse colisións entre as rebarbas ou as pezas de traballo, o que provoca unha reparación custosa do fuso e a parada da produción.
- Afrontando estes problemas de toda a industria, o equipo de I+D de Yuhen dedicou 2 anos a optimizar a rectificadora de cambota G1. Combinando a simulación multifísica de elementos finitos e o deseño de transmisión hidrostática completa, este modelo resolve todos os puntos débiles mencionados anteriormente para o procesamento de eixes excéntricos en masa.
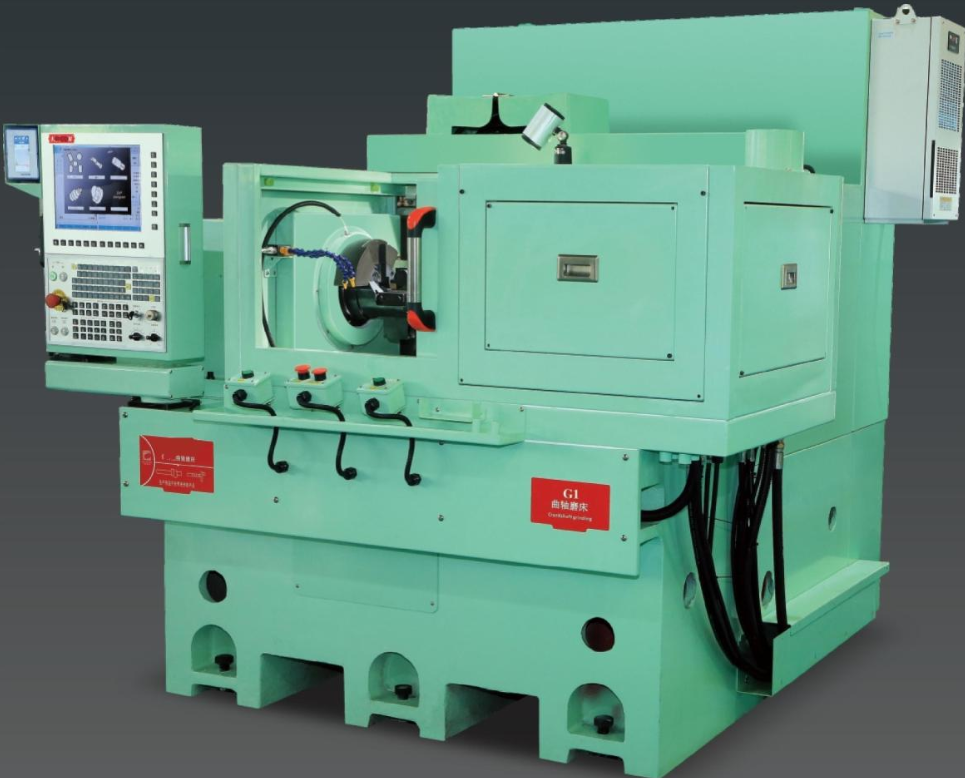
2. Deseño estrutural de máquina completa e análise de optimización por elementos finitos
2.1 Estrutura de cama de ferro fundido de alta rixidez
Todos os compoñentes da base, columna e deslizamento están feitos de ferro fundido cocido denso de alta calidade. Tras un tratamento de alivio da tensión por envellecemento artificial durante máis de 6 meses, a bancada evita a deformación a longo prazo baixo unha carga de moenda pesada continua de 24 horas. O deseño inclinado de drenaxe de aceite na bancada evita a acumulación de fluído de corte, non hai fugas de aceite, facilita a limpeza e o mantemento diarios.
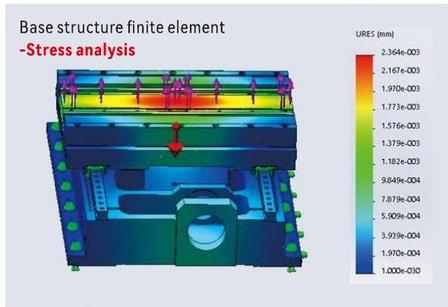
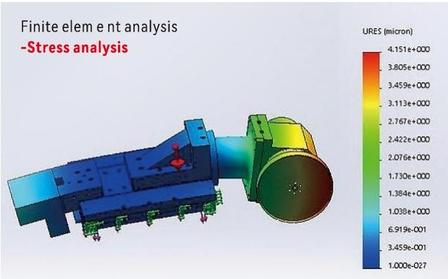
2.2 Verificación da simulación de campos multifísicos antes da produción en masa
Antes da produción formal, cada compoñente clave de G1 supera unha análise de tensión estática por elementos finitos, unha proba de frecuencia de resonancia e unha simulación de acoplamento térmico de fluídos:
- Proba de tensión estática:Deformación máxima controlada dentro do nivel de micras baixo carga de moenda completa
- Análise de resonancia:Evitar a superposición da frecuencia de traballo coa velocidade de rotación do eixo, eliminar a vibración de alta velocidade
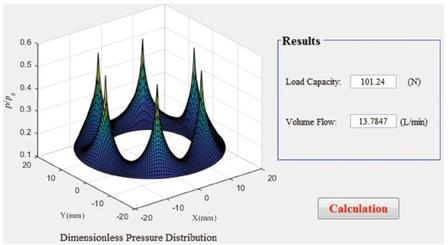
- Simulación da presión hidrostática da película de aceite:Optimizar a disposición da cavidade do aceite para equilibrar a capacidade de carga uniforme
2.3 Vantaxe principal: Sistema de guía hidrostático completo
A guía hidrostática é a principal vantaxe competitiva das amoladoras da serie de oito Yuhen, diferente das competidoras de guías lineais ordinarias.
- Material:Base composta despois da nitruración + tratamento crioxénico, rixidez ultra alta, resistencia á corrosión
- Principio de funcionamento:Fricción líquida pura entre as superficies guía, cero contacto directo co metal, sen desgaste mesmo despois de décadas de funcionamento
- Índice de precisión:Rectitude inferior a 0,1 μm / 500 mm
- Estabilidade térmica:Canle de arrefriamento circulante incorporada no corpo da guía, controla o aumento da temperatura dentro de ±0,5 °C durante a moenda de longas horas
- Vida útil:Vida útil teórica ilimitada, custo de mantemento da guía case nulo
3. Sistema de control de precisión de bucle pechado completo e parámetros de precisión do núcleo
3.1 Regra de reixa de alta precisión Comentarios completos
G1 equipa unha regra de reixa de alta resolución importada como configuración estándar, realiza un control de bucle pechado completo do sistema de alimentación do eixe X, sen erro de transmisión intermedio:
Cada movemento de alimentación da rebarbadora mídese en tempo real mediante unha reixa. O sistema CNC compensa automaticamente as pequenas desviacións dimensionales, garantindo un tamaño consistente de miles de pezas nun só lote.
3.2 Sistema de detección de espazos de aire en liña e anticolisión Marposs
Este módulo integrado de seguridade e medición é unha configuración estándar para G1, con dúas funcións principais:
- Monitorización en tempo real da limpeza do aire:Detecta a distancia entre a rebarbadora e a peza de traballo en tempo real, envía unha alarma de aviso temperán cando a separación sexa demasiado pequena, evita colisións ríxidas.
- Calibración automática do diámetro da rebarbadora:O sistema rexistra o tamaño real da roda dinamicamente, axusta a carreira de alimentación automaticamente despois do rectificado da roda, sen necesidade de entrada manual de parámetros.
3.3 Interface intelixente home-máquina CNC
Sistema operativo gráfico baseado en Windows, dúas funcións convenientes para os operadores de fábrica:
- Edición en liña da curva de contorno do eixe excéntrico
- Importación directa de debuxos, xeración automática dun programa de rectificado completo: non se require programación manual complexa de código G, o que reduce o ciclo de formación do operador de 1 mes a 3 días.
4. Función de rectificado integrado multiexcéntrico dunha soa pinza
4.1 Lóxica de procesamento única para pezas excéntricas
A maioría das rectificadoras de cambota do mercado só poden rectificar un círculo excéntrico unha vez fixado. G1 realiza unha fixación única para rematar a rectificación de 2 ou máis diámetros exteriores excéntricos:
- Fixar a peza de traballo mediante dous centros ou mandril hidráulico
- O motor de par do eixe C acciona a peza para que xire a velocidade variable
- Alimentación de alta velocidade do motor lineal do eixe X, vinculación de coordenadas co eixe C para seguir o contorno excéntrico
- Rectificado completo de desbaste, semiacabado e rectificado de acabado sen volver fixar
4.2 Comparación de datos de eficiencia e rendemento
4.2 Axuste do fuso para unha forte forza de rectificado
O eixo da rebarbadora adopta unha estrutura de instalación optimizada por elementos finitos, o que mellora a rixidez durante a eliminación de material pesado. Pode soportar unha gran forza de corte de rebarbado para o mecanizado en bruto de pezas forxadas e brutos de cambota fundidas, sen marcas de vibración na superficie da peza.
5. Deseño compatible coa automatización, correspondencia de liñas de produción non tripuladas
5.1 Interface de conexión de robot estándar reservada
G1 reserva unha interface de sinal completa para brazo robótico de 6 eixes e manipulador de celosía, admite carga/descarga totalmente automática sen modificación da máquina:
- Alimentación automática de pezas
- Suxeición e centrado automáticos
- Detección do tamaño do diámetro exterior en liña
- Axustado e compensación automática de rebarbas
- Clasificación de produtos acabados e apilado en branco
5.2 Módulos de automatización auxiliares opcionais
Os clientes poden seleccionar módulos de apoio segundo o deseño do taller:
- Sistema de filtración de fluído de moenda a temperatura constante multietapa: precisión do filtro de 0,01 mm, mantén estable a rugosidade da superficie da peza
- Colector de néboa de aceite: chapa metálica de cuberta completa opcional, ambiente de taller limpo, taller de precisión con aire acondicionado axeitado
- Estación de limpeza automática de pezas: elimina os residuos de moenda antes da medición fóra de liña
5.3 Modo de xestión de varias máquinas por un só usuario
Despois de emparellar a unidade robótica, un operador pode facerse cargo de 3 a 6 conxuntos de moedores G1 ao mesmo tempo. O custo da man de obra redúcese nun 70 % en comparación co modo de alimentación manual, o que se adapta perfectamente ás fábricas europeas e do sueste asiático con custos laborais elevados.
6. Industria de ampla aplicación e pezas de mecanizado típicas
6.1 Aplicación principal na industria 1: Compresor de refrixeración e aire acondicionado
Principais partes de procesamento:Eixo de manivelas do compresor, eixo excéntrico para frigorífico, compresor rotativo de aire acondicionado
Requisito de procesamento:Redondeza ≤1,5 μm, tamaño do lote 5000-50000 unidades ao mes
Vantaxe da industria:A precisión estable de G1 resolve o problema do ruído do compresor causado pola desviación dimensional do eixe excéntrico.
6.2 Industria de aplicación principal 2: Automóbiles de novas enerxías
Principais partes de procesamento:Árbore de levas do motor, eixe excéntrico de accionamento, eixe intermedio do motor de nova enerxía
Requisito de procesamento:Alta resistencia á fatiga, acabado superficial consistente para unha longa vida útil das pezas de automóbiles
6.3 Campos de aplicación de gama alta ampliados
- Equipamento aeroespacial: pequeno eixe de precisión excéntrico especial
- Dispositivos médicos: Pezas microexcéntricas para equipos de implantes
- Compoñentes hidráulicos e neumáticos: eixe excéntrico da válvula hidráulica
- Redutor de robot: eixe excéntrico de saída de alta precisión
6.4 Estándar de calidade de mecanizado de pezas
Despois da moenda coa máquina G1:
- Redondeza: ≤1,5 μm
- Coaxialidade: ≤2,5 μm
- Rugosidade superficial: Ra ≤0,25 μm
7. Protección total da seguridade da máquina e funcionamento estable a longo prazo
7.1 Mecanismo de protección de seguridade multicapa
- Sistema de alarma anticolisión con fenda de aire
- Botón de parada de emerxencia + protección de bloqueo de porta de seguridade
- Protección de apagado automático por baixa presión de aceite do eixo (función exclusiva do eixo hidrostático)
- Dispositivo de apagado automático por sobrecarga e sobrequecemento
7.2 Deseño de baixo custo de mantemento
- Guía hidrostática sen desgaste, sen substitución regular da guía
- O sistema de refrixeración circulante prolonga a vida útil do fuso e o ciclo de mantemento do fuso durante máis de 3 anos
- Tanque de filtración de fluído de moenda dividido, fácil desmontaxe e limpeza, redución do tempo de inactividade
7.3 Estándar de control de calidade antes da entrega
Cada moedor G1 sométese a unha proba de funcionamento continuo a plena carga de 72 horas antes da entrega á fábrica:
- Proba continua de rectificado de eixe excéntrico
- Detección repetida de precisión cada 4 horas
- Proba completa da función de vinculación de automatización
- Inspección do sistema de protección de seguridade Só todos os índices de precisión se manteñen estables e a máquina pode ser embalada e entregada aos clientes.
8. Cooperación e información de contacto, fin da chamada á acción
8.1 Por que elixir Beijing Yuhen Machinery como provedor de máquinas de moer
- Liña completa de produtos de moedores de oito series:Rectificadora de roscas sen centro / cilíndrica / composta / de inserción / vertical / de manivelas / de árbores de levas, provedor integral de equipos de rectificación
- Software independente de simulación de fluídos de I+D, sistema de control CNC de desenvolvemento propio, propiedade intelectual independente da tecnoloxía central
- Servizo personalizado:Rectificadora non estándar, deseño de liña de produción totalmente automática segundo o debuxo da peza
- Servizo posvenda global:Guía de vídeo de enxeñeiros no estranxeiro, entrega rápida de pezas de reposto
- Servizo gratuíto:Simulación do proceso da peza de traballo, proba de moenda de mostra gratuíta, proposta técnica profesional
Datos de contacto
Nome da empresa:Pequín Yuhen Machinery Co., Ltd.
Enderezo:1809, 15.º andar, edificio 1, n.º B12, rúa Zhongguancun South, distrito de Haidian, Pequín
Persoa de contacto:Hedra
WhatsApp: +86-189-2559-3414
Teléfono / WeChat: +86-189-2559-7030
Correo electrónico: Sales5@yuhenmachine.com
Chamada á acción
Se a súa fábrica ten problemas de baixa eficiencia e precisión inestable no procesamento da cambota/eixe excéntrico, envíe os seus debuxos de pezas, a demanda do lote e o deseño do taller ao noso correo electrónico. O nosomoenda séniorO enxeñeiro responderá cunha solución e un orzamento personalizados en 24 horas hábiles. Tamén ofrecemos inspeccións de fábrica in situ e probas de funcionamento da máquina para clientes globais.
Data de publicación: 12 de agosto de 2026

