
A máquina rectificadora axeitada non se escolle polo tamaño, senón pola peza
Piñeiro ZhongWhatsApp:+86 15010397162Correo electrónico:sales6@yuhenmachine.com
Cando os clientes se poñen en contacto connosco sobre máquinas rectificadoras, unha das conversas máis habituais comeza así:
"Temos un eixo de 30 mm de diámetro e 300 mm de lonxitude. Que rectificadora necesitamos?"
Ao principio, parece unha pregunta sinxela. Moita xente pensa, naturalmente, que o tamaño da peza debería determinar a máquina.
Pero despois de traballar con diferentes fabricantes, decateime de que adoita ser aquí onde comezan os malentendidos.
Unha peza de 30 mm × 300 mm podería ser un rodillo de rolamento, un fuso téxtil ou un eixe de transmisión de precisión. As dimensións poden parecer semellantes, pero o proceso de rectificado pode ser completamente diferente.
É semellante a escoller un medio de transporte. Un camión e un coche deportivo poden desprazarse do punto A ao punto B, pero están deseñados para tarefas completamente diferentes.
O mesmo aplícase ás máquinas de moer.
As preguntas máis importantes non son:
"Que tamaño ten a peza de traballo?"
As verdadeiras preguntas son:
● Que tipo de superficie precisa ser lixada?
● Cantas pezas hai que producir?
● Que precisión se require?
● O cliente está a centrarse na flexibilidade ou na eficiencia da produción?
Unha rectificadora axeitada sempre é o resultado de axustala ao proceso de fabricación.
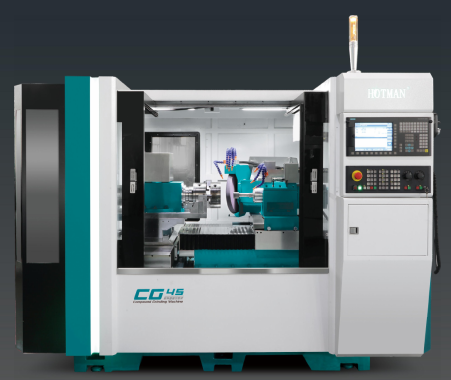
Por que a moenda adoita ser o paso máis importante na fabricación de precisión
Un proceso de fabricación típico pode ter este aspecto:
Forxa / Fundición → Torneado → Tratamento térmico → Rectificado → Inspección final
O torneado adoita ser o primeiro proceso de mecanizado porque elimina material rapidamente e crea a forma básica.
Non obstante, despois do tratamento térmico, o material endurece e poden producirse cambios dimensionais. Nesta fase, a rectificación faise necesaria para acadar os requisitos finais.
A moenda é a responsable de controlar:
● Precisión dimensional
● Redondeza
● Cilindricidade
● Rugosidade superficial
En industrias como as de rolamentos, compoñentes para automóbiles e maquinaria de precisión, unha diferenza de varios micróns pode afectar:
● Nivel de vibración
● Vida útil
● Ruído
● Estabilidade operativa
Para unha peza mecánica normal, 0,01 mm pode parecer insignificante.
Para un compoñente rotatorio de alta velocidade, pode converterse na diferenza entre un produto fiable e un problema de produción.
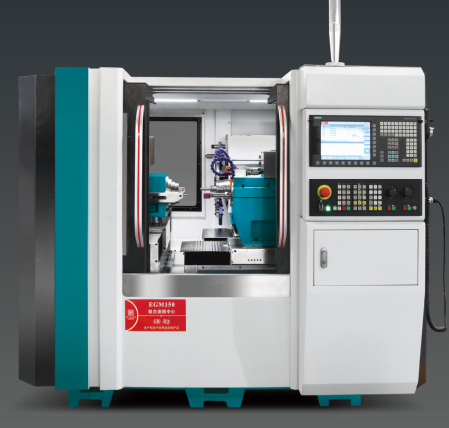
1. Rectificadora sen centros: deseñada para a produción de grandes volumes
A Rectificadora sen centrosten unha característica principal:
A peza de traballo é rectificada sen ser suxeita entre centros.
A diferenza da rectificación cilíndrica tradicional, a peza non require:
● Buracos centrais
● Suxeición
● Operacións de fixación complexas
O proceso de moenda depende principalmente de tres compoñentes:
● Roda de rebarbado
● Roda reguladora
● Lámina de apoio de traballo
A retificadora elimina material, mentres que a roda reguladora controla a velocidade de rotación e o movemento de alimentación da peza.
Este principio de funcionamento sinxelo dálle á rectificación sen centros unha gran vantaxe:
Alta produtividade.
Para as fábricas que producen miles ou millóns de pezas similares, isto é extremadamente valioso.
As aplicacións típicas inclúen:
● Rodillos de rolamento
● Rodillos de agullas
● Pasadores de pistón
● Eixes de motor
● Varillas hidráulicas
Por exemplo, un fabricante de rolamentos que produce grandes cantidades de rolos cada mes non pode dedicar a maior parte do tempo a cargar e descargar pezas individuais. Nesta situación, a rectificación sen centros convértese nunha solución moi práctica.
Pero a rectificación sen centros non é axeitada para todos os eixes
Ás veces os clientes cren:
"Se a rectificación sen centros é máis rápida, por que non usala para todo?"
Este é un malentendido común.
O rectificado sen centros funciona moi ben en pezas con formas cilíndricas simples.
Non obstante, cando o compoñente ten:
● Múltiples diámetros
● Seccións de ombreiros
● Xeometría complexa
● Requisitos de relación estritos entre diferentes superficies
a situación cambia.
Por exemplo, un simple rodillo de rolamento é unha aplicación natural para a rectificación sen centros.
Un eixe escalonado con varias superficies de precisión pode requirir unha aproximación diferente.
A máquina máis rápida non sempre é a máis eficiente.
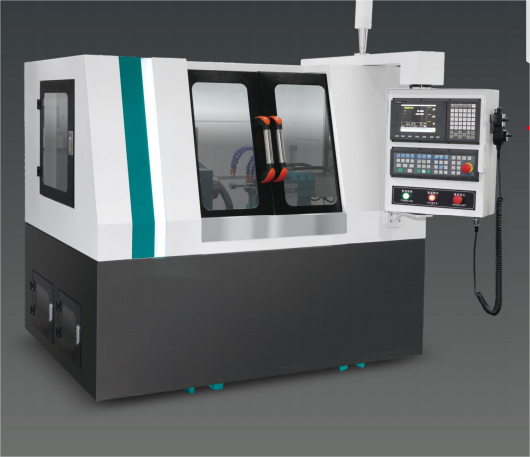
2. Rectificadora cilíndrica: a elección para eixes de precisión
A Rectificadora cilíndricafunciona de forma diferente a unha retificadora sen centros.
A peza de traballo normalmente está soportada por:
● Cabezal
● Contrapunto
● Chuck
A peza de traballo xira mentres a retificadora realiza o mecanizado de precisión.
A maior vantaxe da rectificación cilíndrica é a flexibilidade.
Pode xestionar:
● Superficies cilíndricas externas
● Superficies cónicas
● Zonas dos ombreiros
● Seccións de eixe de precisión
As aplicacións típicas inclúen:
● Mandriles de máquinas-ferramenta
● Eixes de engrenaxes
● Eixes de motor
● Fusos téxtiles
● Compoñentes mecánicos de precisión
Un exemplo práctico: fabricación de fusos téxtiles
Recentemente, falamos dunha aplicación típica da industria téxtil.
O cliente produce fusos de revestimento téxtil con:
● Diámetro duns 30 mm
● Lonxitude duns 300 mm
● Cantidade de produción arredor de 75.000 pezas/mes
● Tempo de ciclo obxectivo duns 40 segundos por peza
Á primeira vista, alguén podería pensar inmediatamente:
"A peza é longa e delgada. Quizais rectificado sen centros?"
Pero despois de observar o deseño dos compoñentes, a situación faise máis clara.
O fuso non é un simple eixe recto.
Ten:
● Seccións de diferentes diámetros
● Zonas de axuste de precisión
● Requisitos para unha rotación estable
Para este tipo de compoñente, o factor importante non é só a velocidade de rectificado. A relación entre os diferentes diámetros e a concentricidade xeral tamén son fundamentais.
Neste caso, unha solución automatizada de rectificado cilíndrico CNC pode proporcionar un mellor control.
Isto é algo que vemos a miúdo en proxectos reais:
A primeira idea do cliente adoita basearse na aparencia da peza.
A solución final debería basearse na función da peza.
3. Rectificadora de cambota: unha máquina especial para un compoñente especial
Unha cambota é un dos compoñentes de eixo máis exclusivos da fabricación.
Un eixo normal adoita ter un centro de rotación.
Unha cambota ten varias posicións desprazadas debido a:
● Principais revistas
● Bielas
Estas diferentes posicións dos rodamentos requiren un control preciso durante a moenda.
As rectificadoras de cambota están especialmente desenvolvidas para industrias como:
● Motores de automoción
● Motores diésel
● Motores mariños
As características típicas inclúen:
● Control CNC multieixe
● Estrutura da máquina de alta rixidez
● Sistemas de medición automáticos
Debido a que o mecanizado de manivelas implica movementos complexos e requisitos de alta precisión, estas máquinas xeralmente sitúanse nunha gama de prezos máis alta en comparación coas rectificadoras estándar.
Como elixir a máquina de moer axeitada?
Unha guía sinxela:
Escolla a rectificación sen centros cando:
● A cantidade de produción é alta
● As pezas teñen unha xeometría cilíndrica simple
● A eficiencia da produción é o obxectivo principal
Pezas típicas:
● Rodillos de rolamento
● Pins
● Eixes rectos
Escolla a rectificación cilíndrica cando:
● A precisión é a prioridade
● As pezas teñen seccións de varios diámetros
● A concentricidade entre as superficies é importante
Pezas típicas:
● Fusos
● Eixes de engrenaxes
● Compoñentes de precisión
Escolla a rectificación de cambota cando:
● O compoñente é unha cambota de motor
● Os xornais de desprazamento necesitan mecanizado
● Requírese precisión no motor do automóbil
O erro máis común: pedir o prezo antes de falar do proceso
En moitas consultas, a primeira pregunta dun comprador é:
"Cal é o prezo da máquina?"
Por suposto, o prezo é importante.
Pero antes de falar do prezo, un fabricante experimentado adoita precisar comprender:
● Que material se está a procesar?
● Cal é a tolerancia requirida?
● Cantas pezas se producen mensualmente?
● Que zonas precisan ser moídas?
● Cal é o tempo de ciclo previsto?
Porque unha máquina de baixo custo que non pode cumprir os requisitos de produción non é realmente económica.
Na industria manufactureira, o prezo de compra máis baixo non sempre significa o custo de produción máis baixo.
Ás veces, a máquina que aforra cartos ao principio crea máis custos máis tarde debido a unha menor eficiencia, unha calidade inestable e unha man de obra adicional.
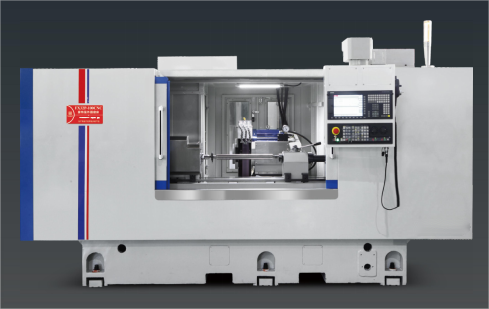
Reflexións finais
Escoller unha rectificadora non se trata de escoller a máquina máis grande nin a máis cara.
Trátase de atopar a máquina que coincida con:
● Deseño de pezas
● Volume de produción
● Requisitos de precisión
● Obxectivos de fabricación
Despois de anos de comunicación cos fabricantes, unha cousa queda clara:
Un bo provedor de máquinas de rectificar non só debería proporcionar equipos. O provedor debería comprender o problema de produción do cliente e axudar a atopar unha solución práctica.
Porque ao final, os fabricantes non compran unha máquina.
Están a mercar unha mellor forma de fabricar os seus produtos.
Data de publicación: 21 de agosto de 2026

